Licí dílna — pracovní poznámky
Šlikr, sádra a čas: jak vzniká litý střep
Odlévání do sádrových forem je proces, který se řídí vlhkostí, časem a chováním jílových částic ve vodě. Tento web sleduje celý postup od míchání hmoty po glazovaný kus a popisuje, kde se nejčastěji rozhoduje o výsledku.
01
Šlikr a role elektrolytů
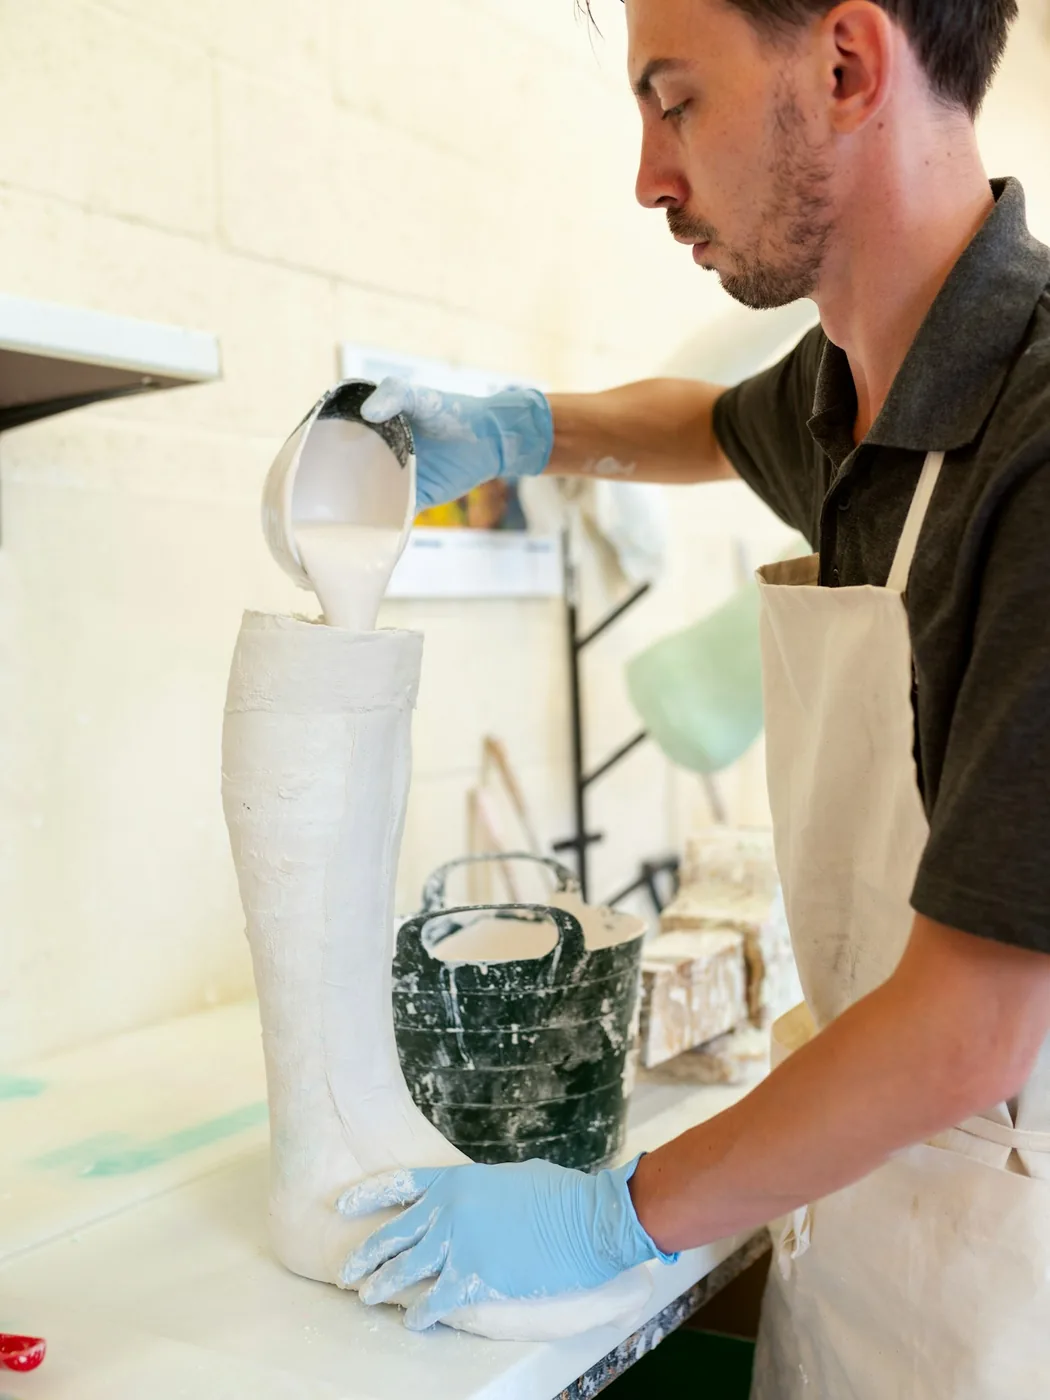
Licí hmota není jen jíl rozmíchaný ve vodě. Aby byla zároveň hustá a přitom tekutá, musí být jílové částice v suspenzi navzájem odpuzované. Bez úpravy se destičky jílu shlukují, hmota houstne a k dosažení tekutosti by bylo nutné přidat tolik vody, že by forma nasákla dříve, než by se stačil vytvořit použitelný střep.
Tuto úlohu plní elektrolyty — nejčastěji vodní sklo (křemičitan sodný) a uhličitan sodný, obvykle v kombinaci. Jejich sodné ionty se navážou na povrch částic, ty získají stejný náboj a přestanou se spojovat. Výsledkem je hmota, která teče při výrazně nižším obsahu vody. Dávkování je přitom velmi malé: pohybuje se v desetinách procenta hmotnosti suché hmoty a rozdíl mezi správným a přehnaným množstvím je otázkou několika gramů na desítky kilogramů.
Přeředění je snadné poznat podle chování hmoty. Šlikr se zdá být tekutý, ale při nalití zůstává na stěnách formy lepkavý a špatně se slévá; střep roste pomalu a povrch bývá nerovnoměrný. Návrat zpět není přímočarý — přidání dalšího elektrolytu situaci zhorší a jediné rozumné řešení je zamíchat novou porci hmoty a přeředěnou část do ní postupně přidávat.
Voda použitá k rozdělání hmoty má také vliv. Tvrdá voda s vyšším obsahem vápenatých iontů působí proti elektrolytu a spotřeba se pak zvyšuje bez zjevného důvodu. Pokud se v dílně chování šlikru mění podle ročního období nebo po výměně zdroje vody, bývá to jedno z prvních míst, kde se dá hledat příčina.
Co je vhodné sledovat u každé nové várky
- hmotnostní poměr suché hmoty a vody, ne pouze objem;
- množství elektrolytu vztažené k suché hmotě;
- dobu zrání hmoty před prvním použitím;
- teplotu hmoty při míchání i při lití;
- chování hmoty po zamíchání zbytků z předchozího lití.
02
Hustota a tekutost hmoty
Hustota a tekutost spolu souvisejí, ale nejsou totéž. Hustota říká, kolik pevného podílu je v daném objemu, a měří se nejjednodušeji zvážením přesně odměřeného množství — typicky litrové nádoby. Hodnoty se v dílenské praxi obvykle drží kolem 1,7 až 1,8 kg na litr pro kameninové a porcelánové hmoty, ale rozhodující je stálost, ne shoda s cizí tabulkou.
Tekutost popisuje, jak rychle hmota protéká. Měří se výtokovou dobou z kalíšku s definovaným otvorem, opět především kvůli porovnání s předchozími várkami. Dvě hmoty o stejné hustotě mohou mít výrazně odlišnou výtokovou dobu podle množství elektrolytu — a právě v tomto rozdílu se skrývá většina problémů, které se později projeví na střepu.
Samostatnou vlastností je tixotropie: schopnost hmoty tuhnout v klidu a znovu zřídnout po zamíchání. Mírná tixotropie je užitečná, protože brání usazování těžších částic během delšího stání ve formě. Silná tixotropie naopak znamená, že hmota začne v hadici nebo v tenkém místě formy houstnout dříve, než dorazí do všech koutů, a stěna vyjde nestejnoměrná.
Před každým litím má smysl hmotu důkladně promíchat, ale bez zbytečného víření vzduchu. Vmíchané bubliny se z husté suspenze uvolňují pomalu a v odlitku se projeví jako drobné kráterky, které se objeví až po přežahu. Klidné promíchání zdola nahoru a krátké odstátí je spolehlivější než rychlé rozšlehání.
Příznaky příliš husté hmoty
- obtížné slévání a silné zbytky na stěnách;
- nerovný povrch odlitku uvnitř;
- rychlý, ale nestejnoměrný nárůst střepu;
- zachytávání vzduchu v úzkých místech.
Příznaky příliš řídké hmoty
- dlouhá doba nabírání střepu;
- rychlé nasycení formy vodou;
- měkký střep, který se hůře vyjímá;
- větší smrštění při sušení.
03
Sádrové formy a jejich savost
Forma není jen tvar. Je to nástroj, který odebírá ze šlikru vodu, a její savost určuje rychlost celého procesu. Rozhoduje o ní poměr sádry a vody při odlévání formy: čím více vody, tím pórovitější a savější forma, ale tím také měkčí a rychleji opotřebitelná. Sádra namíchaná hustě vydrží déle, ale nabírá pomaleji.
Nová forma se chová jinak než zaběhnutá. První odlitky bývají rychlejší a stěna silnější, protože sádra je zcela vysušená a póry jsou volné. Po několika cyklech se chování ustálí a teprve od tohoto okamžiku má smysl zapisovat časy jako referenční.
Mezi litím musí forma vyschnout, jinak se doba nabírání prodlužuje a povrch odlitku bývá skvrnitý. Sušení má probíhat mírně, při teplotě, kde sádra netrpí — přibližně do 40 °C. Vyšší teploty vedou k postupné ztrátě krystalové vody, forma zkřehne a povrch se začne drolit do odlitků.
Skladování má vliv i mimo provoz. Formy uložené v chladné a vlhké místnosti nasáknou vzdušnou vlhkost a při prvním použití pracují nespolehlivě; před litím je proto vhodné je nechat několik dní temperovat v dílně.
04
Doba nabírání střepu a slévání přebytku
Jakmile je forma naplněna, začíná sádra odsávat vodu a na stěně roste vrstva pevnějšího materiálu. Nárůst není lineární — nejrychlejší je na začátku a se sílící vrstvou se zpomaluje, protože voda musí procházet již vzniklým střepem. Zdvojnásobení tloušťky stěny proto vyžaduje výrazně více než dvojnásobný čas.
Během nabírání hladina ve formě klesá, protože hmota se zhutňuje. Doplňování je potřeba dělat opatrně a nikoli proudem shora: nalití nové porce do rozpracovaného odlitku může na stěně zanechat viditelnou hranici, která po výpalu zůstane jako slabé místo.
Slévání přebytku se provádí plynulým otočením formy nad nádobou a jejím ponecháním v šikmé poloze, dokud hmota nepřestane odkapávat. Prudké obrácení strhne část ještě měkkého střepu a v okrajích vzniknou nerovnosti. Naopak příliš dlouhé okapávání s formou dnem vzhůru vede k tomu, že se u hrdla nahromadí zesílený val, který se špatně řeže a při sušení tahá okraj.
Praktický postup slévání
- Ověřit tloušťku stěny u nalévacího otvoru drátem nebo špachtlí.
- Formu naklánět postupně, ne jedním pohybem.
- Nechat okapat v šikmé poloze na roštu nad nádobou.
- Po zastavení odkapávání formu vrátit do svislé polohy.
- Zaznamenat čas nabírání i výslednou tloušťku pro příští cyklus.
05
Rozebrání formy a zpracování švů
Odlitek se z formy nevyjímá hned. Musí ztuhnout natolik, aby unesl vlastní hmotnost, ale zároveň zůstat vlhký, jinak se při smršťování zachytí o tvarové podkosy a praskne. Praktickým vodítkem je okamžik, kdy střep viditelně odstoupí od stěny formy a jeho povrch ztratí lesk. U členitých tvarů se rozdíl mezi „ještě brzy“ a „už pozdě“ počítá v desítkách minut.
Rozebírání probíhá po dílech, v pořadí, které respektuje tvar. Díly se nemají páčit proti sobě — sádra se v hranách rychle otlučí a každé poškození se propíše do všech dalších odlitků. Volný odlitek se ukládá na rovnou savou podložku, u vysokých tvarů na podložku s otvorem, aby hrdlo nezůstalo bez opory.
Šev na místě dělicí roviny je normální stopa procesu. Odstraňuje se v kožovitém stavu, kdy je střep tvárný, ale drží tvar. Nejprve se přebytek seřízne nožem téměř zarovno, potom se plocha srovná houbou nebo měkkou gumou. Broušení švu až po vysušení je možné, ale prašné a povrch v tom místě zůstává jinak hladký než okolí, což se po glazování projeví.
Kolem otvoru pro nalévání zůstává nálitek, který se odřezává ve stejné fázi. Řez má být veden šikmo dovnitř a okraj se poté zhutní přejetím prstem nebo vlhkou houbou — tím se uzavřou mikrotrhliny, které by jinak byly zárodkem prasklin při sušení.
06
Sušení odlitku a smrštění
Litý střep obsahuje po vyjmutí značné množství vody a při jejím odchodu se zmenšuje. Smrštění probíhá ve dvou fázích: nejprve při sušení, kdy z hmoty odchází voda mezi částicemi, a později při výpalu, kdy se střep zhutňuje slinutím. Sušení je z hlediska vad kritičtější, protože se odehrává rychle a nerovnoměrně.
Problém nezpůsobuje smrštění samo o sobě, ale rozdíl mezi částmi jednoho kusu. Tenká ucha vysychají rychleji než tělo, okraj rychleji než dno, strana obrácená k oknu rychleji než odvrácená. V místě, kde se dvě různě smrštěné části potkávají, vzniká napětí a případná trhlina.
Rovnoměrnost se dá zajistit jednoduchými prostředky: zakrýt kus fólií a nechat vlhkost vyrovnat přes noc, zpomalit vysychání exponovaných částí, otáčet kus na podložce a držet jej mimo průvan a přímé topení. Teprve po vyrovnání vlhkosti se dá sušení zrychlit.
Co sušení komplikuje
- průvan z otevřených dveří dílny;
- nesavá podložka pod dnem;
- nestejná tloušťka stěny;
- nedostatečně zhutněné okraje po řezu.
Co pomáhá
- fáze pod fólií hned po vyjmutí;
- sádrová nebo dřevěná podložka;
- otáčení kusu během dne;
- stabilní teplota v prostoru sušení.
07
Opotřebení formy a její výměna
Sádrová forma má omezenou životnost. S každým cyklem se póry postupně zanášejí jemnými částicemi hmoty a rozpustnými solemi, které v sádře zůstávají po odpaření vody. Savost klesá, doba nabírání se prodlužuje a nakonec se stane nepředvídatelnou — právě nestálost, nikoli pomalost, bývá důvodem k vyřazení.
Druhým projevem je měknutí povrchu. Dělicí hrany se zaoblují, švy na odlitcích se rozšiřují a detaily ztrácejí ostrost. U tvarů s jemnou modelací je tento okamžik patrný dříve než u hladkých nádob, takže počet použitelných cyklů se u různých forem liší i v jedné dílně.
Typický rozsah životnosti bývá řádově desítky odlitků, ale konkrétní číslo závisí na tvrdosti sádry, tvaru, složení hmoty i způsobu sušení. Smysluplnější než odhad je jednoduchý záznam u každé formy — počet cyklů, doba nabírání a poznámka o kvalitě povrchu. Z takového zápisu je zhoršování patrné dříve, než se projeví na sérii zmetků.
Model a matrice se proto uchovávají odděleně a v suchu; možnost odlít novou formu podle původního modelu je jediná cesta, jak udržet rozměr série konzistentní. Snaha opravovat opotřebenou formu záplatami z nové sádry vede k místům s odlišnou savostí a k tomu, že se odlitek nabírá v jednom místě jinak než ve zbytku plochy.
08
Přežah a glazování litých kusů
Přežah převádí vysušený střep do stavu, kdy je pevný, ale stále dostatečně savý pro nanesení glazury. Teploty se obvykle pohybují mezi 900 a 1000 °C; nižší přežah ponechá vyšší savost a glazura se nanáší rychleji, vyšší přežah zpevní kus, ale příjem glazury zpomalí a vrstva bývá tenčí.
Náběh na začátku výpalu musí být pomalý. Ze střepu odchází zbytková fyzikální voda a u litých kusů, které mívají stejnoměrně tenkou stěnu, se přesto snadno objeví praskliny v místech přechodů — u přilepených uch, u dna nebo v okolí nálitku. Klidný náběh do zhruba 200 °C je pojistkou, která nic nestojí.
Před glazováním se přežahnutý kus zbaví prachu vlhkou houbou nebo stlačeným vzduchem. Prach v místě švu je častou příčinou drobných odlupků, protože glazura na něm nedrží. Ze stejného důvodu se nedoporučuje brát přežahnuté kusy mastnýma rukama.
Litý střep mívá velmi hladký vnější povrch, který kopíruje sádru. Glazura na něm stéká snadněji než na točeném kuse a u svislých stěn hrozí nahromadění u dna. Pomáhá kratší doba máčení, kontrola tloušťky vrstvy nehtem a důsledné očištění patky. Vnitřek uzavřenějších tvarů se glazuje naléváním a vylitím, přičemž přebytek musí odtéct dříve, než střep nasákne natolik, že další vrstvu už nepřijme.
09
Typické vady odlitků a jejich příčiny
Většina vad litého střepu vzniká dříve, než je vidět. Následující přehled shrnuje ty, se kterými se v licí dílně pracuje nejčastěji, spolu s okolnostmi, ve kterých se obvykle objevují.
- Rozvrstvení stěny
- Střep se v řezu dělí na vrstvy nebo se odlupuje zevnitř. Příčinou bývá doplňování formy hmotou o jiné hustotě, přerušení lití nebo usazování hrubších částic při silné tixotropii. Vada je často zjistitelná až po přežahu, kdy se vrstvy oddělí.
- Zkroucení a deformace
- Kus se zkroutí, hrdlo se zdeformuje do oválu nebo se dno prohne. Zdrojem je nerovnoměrné sušení, předčasné vyjmutí z formy, uložení na nesavou podložku nebo nestejná tloušťka stěny. Napětí zůstává ve střepu skryté a plně se projeví teprve při výpalu.
- Bubliny a kráterky
- Drobné dutiny těsně pod povrchem nebo otevřené jamky. Vznikají vmícháním vzduchu při rychlém míchání šlikru, nalitím do formy příliš prudkým proudem nebo zachycením vzduchu v úzkém místě tvaru. Klidné promíchání, krátké odstátí hmoty a nalévání po stěně formy počet bublin výrazně sníží.
- Trhliny v místě nálitku a švu
- Praskliny vycházející z řezané hrany. Souvisejí s nezhutněným okrajem po odříznutí nálitku nebo s příliš pozdním zpracováním švu, kdy je střep již suchý. Přejetí vlhkou houbou v kožovitém stavu je jednodušší než pozdější oprava.
- Skvrnitý povrch
- Nestejnoměrné mapy na stěně odlitku. Obvykle jde o formu, která nebyla mezi cykly rovnoměrně vysušená, nebo o lokálně zanesené póry. Po glazování se skvrny mohou projevit rozdílem v lesku.
- Otisky poškozené formy
- Zvýrazněný šev, otlačená hrana nebo drobné výstupky na hladké ploše. Signalizují opotřebení sádry a bývají prvním důvodem k odlití nové formy podle původního modelu.
10
Kontakt a povaha projektu
Survazi je nezávislý informační projekt věnovaný licí keramické dílně. Publikujeme výhradně redakční texty o postupech, materiálech a vadách odlitků; nejde o obchodní nabídku a projekt neposkytuje žádné placené služby.
Poznámky k obsahu, upřesnění nebo dotazy k tématu je možné poslat e-mailem na adresu [email protected]. Podrobnější popis projektu najdete na stránce O projektu.